Как варить трубу электросваркой — частый вопрос владельцев частных домов: отопление, скважина, стойки навеса, опоры качелей. Круглая труба отличается от листа тем, что положение шва постоянно меняется по окружности, а шов должен быть не только прочным, но часто и герметичным. Ниже — подготовка, режимы и приёмы для бытового инвертора.
Подготовка торцов
Качественный стык начинается с ровного реза. Торец режут строго перпендикулярно оси — болгаркой по разметке из бумажной полоски, обёрнутой вокруг трубы, или труборезом. Дальше порядок такой:
- снимите заусенцы и зачистите металл до блеска на 15–20 мм снаружи и 10 мм изнутри;
- на стенке толщиной от 4 мм сделайте фаску под 30–35°, оставив притупление 1–1,5 мм;
- выставьте трубы соосно на уголке или швеллере, чтобы не было «ступеньки»;
- выдержите зазор 1,5–2 мм — он нужен для провара корня по всей толщине.
Прихватки и порядок сварки
Трубу диаметром до 50 мм прихватывают в двух-трёх точках, крупнее — в четырёх, равномерно по окружности. Прихватки делают тем же электродом, что и шов, длиной 10–15 мм, а перед сваркой концы их слегка сошлифовывают, чтобы шов переходил плавно. Если стык неповоротный, первую прихватку не ставят в нижней точке — там начинается основной шов.
Поворотный и неповоротный стык
Когда трубу можно вращать (заготовка лежит на козлах), шов ведут в удобном нижнем положении: варят участок 60–90°, поворачивают трубу и продолжают. Так проще всего получить ровный провар.
Неповоротный стык — смонтированный трубопровод — сложнее. Окружность делят на две половины и варят каждую снизу вверх: от нижней точки через вертикаль к верхней. Начало второй половины перекрывает начало первой на 10–15 мм, а в «замке» наверху швы сходятся с перекрытием. На вертикальных трубах шов получается горизонтальным, его ведут по кругу с наклоном электрода чуть вверх.
Режимы для разных труб
| Какая труба | Стенка, мм | Электрод, мм | Ток, А |
|---|---|---|---|
| ВГП от 1/2" до 1" | 2,5–3,2 | 2,5 | 70–90 |
| ВГП от 1 1/4" до 2" | 3,2–3,5 | 2,5 или 3 | 80–110 |
| Электросварная 57–76 мм | 3–4 | 3 | 90–115 |
| Стальная 89–108 мм | 4–5 | 3, в два прохода | 100–125 |
| Тонкостенный профиль круглого сечения | около 1,5–2 | 2 | 45–65 |
Корневой проход выполняют электродом 2,5 мм на нижней границе тока, следующие — на 10–15 А выше. Для труб отопления и водопровода хорошо подходят рутиловые электроды, а для напорных и ответственных линий — электроды с основной обмазкой (та же УОНИ-13/55), которые подключают плюсом на держак.
Как проверить герметичность
После остывания шов зачищают и осматривают: не должно быть пор, подрезов и незаплавленных кратеров. Самая доступная домашняя проверка — керосиновая: шов снаружи покрывают меловым раствором, сушат, а изнутри смачивают керосином. Если через 20–30 минут на мелу проступили тёмные пятна, в этом месте есть сквозной дефект. Систему отопления дополнительно опрессовывают водой, поднимая давление до 1,25–1,5 рабочего значения.
Типичные ошибки при сварке труб:
- Отсутствие зазора — корень не проваривается, шов течёт.
- Слишком большой ток — внутрь трубы свисают сосульки, уменьшающие сечение.
- Обрыв дуги без заплавления кратера — микротрещина в месте остановки.
- Сварка мокрой трубы: остатки воды дают пар и поры.
Итог
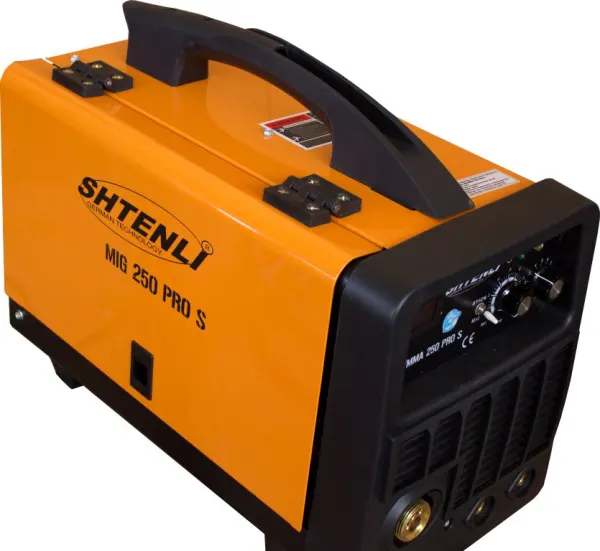
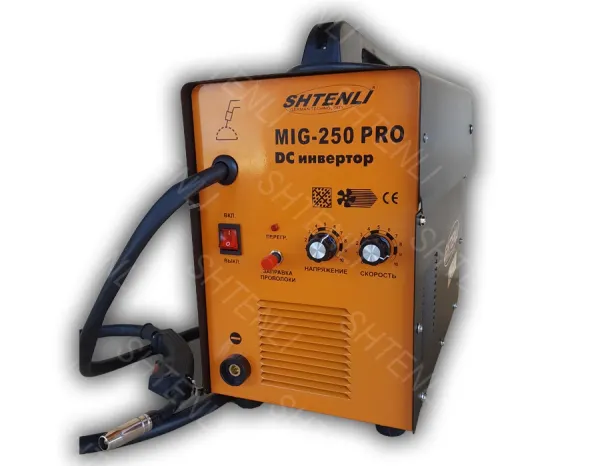
Труба варится надёжно, если торцы ровные, зазор выдержан, а неповоротный стык ведётся двумя половинами снизу вверх. Для домашних систем отопления и стоек хватит электродов 2,5–3 мм и аппарата из раздела сварочные инверторы. Если предстоит работать с толстостенными трубами 100 мм и больше, удобнее модель с запасом по току среди сварочных аппаратов мощностью от 250 А.